JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Mergeți prin aproape orice magazin de fabricare a metalelor și veți auzi aceeași conversație. Sosește o nouă formă a piesei, matrița trebuie tăiată, iar presa rămâne inactivă în timp ce toată lumea așteaptă. Tehnologia de golire cu laser a apărut exact din această frustrare. În loc ca o matriță întărită să lovească o foaie, un fascicul laser focalizat urmărește conturul semifabricatului, urmând o cale stocată în software. Schimbați desenul, schimbați programul și următorul gol apare în câteva minute și nu în săptămâni. Pentru producătorii care lucrează din bobină, ideea s-a maturizat în ceva mai mare: linii complete care se desfășoară, nivelează, taie și stivuiesc fără presă oriunde în proces.
Cum diferă tehnologia de decupare cu laser de ștergerea matrițelor
Ambele metode transformă materialul plat într-un semifabricat modelat. Fizica, totuși, cu greu ar putea fi mai diferită, iar această diferență modelează fiecare decizie care urmează.
O matriță de golire este o unealtă de tăiere de precizie construită pentru un singur contur. Este rapid, este repetabil și, odată ce funcționează, costul pe piesă este foarte mic. Ceea ce nu poate face este să se răzgândească. Fiecare geometrie nouă înseamnă unelte noi, timp nou de încercare și o nouă rundă de reglare a presei. În cazul programelor de lungă durată cu un design stabil, acel comerț încă mai are sens.
Blankingul cu laser funcționează invers. Nu există nicio unealtă de construit, doar un program de tăiere de încărcat. Inginerii pot comuta între un panou de aluminiu și un suport din oțel de înaltă rezistență în cadrul aceluiași schimb, iar prototipurile pot rula pe același echipament ca și piesele de producție. De asemenea, compromisurile sunt diferite: debitul depinde de lungimea tăierii mai degrabă decât de rata cursei, iar grosimea materialului devine o constrângere reală, mai degrabă decât un detaliu.
- Costul sculelor trece de la o matriță pe piesă la un program pe piesă.
- Schimbarea se măsoară în minute, nu în săptămâni.
- Calitatea marginilor depinde mai degrabă de focalizare, de gaz și de viteză decât de spațiul liber al matriței.
- Volumele foarte mari favorizează totuși o matriță bine construită.
În interiorul unei linii de golire cu laser alimentată cu bobină
Cea mai mare parte a mărunțirii laser din producția de astăzi nu este o foaie plată alimentată manual. Începe cu o bobină, iar echipamentul care înconjoară laserul face cea mai mare parte a muncii.
Manipularea, nivelarea și alimentarea bobinei
O bobină de oțel sau aluminiu ajunge înfășurată strâns, purtând tensiuni blocate de la rulare. Introducerea acelui material direct într-un laser ar fi o greșeală. Prin urmare, o linie de tăiere cu laser alimentată cu bobine începe cu un derulator, trece banda printr-un nivelator de precizie și abia apoi o predă stației de tăiere. Nivela face mai mult decât aplatiza suprafața. Eliberează stresul intern, astfel încât banda să rămână plată după tăiere, ceea ce contează deoarece un semifabricat care iese din formă după ce grinda a trecut nu poate fi reparat mai târziu.
Capul de tăiere, cuibărirea și randamentul materialului
Capul laser se deplasează deasupra benzii în timp ce materialul se indexează sau se mișcă continuu prin zona de tăiere. Deoarece fasciculul urmează un program mai degrabă decât un contur al matriței, semifabricatele pot fi imbricate strâns unul pe celălalt. De aici provine o mare parte din economii. Decuparea cu laser plat tradițională începe de obicei cu semifabricate dreptunghiulare, care pot lăsa aproximativ 2,4 inci de resturi pe fiecare parte înainte ca semifabricatul să fie chiar tăiat. Cuibarea alimentată cu bobine elimină o mare parte din aceste deșeuri și permite aceleiași bobine să producă mai multe piese finite.
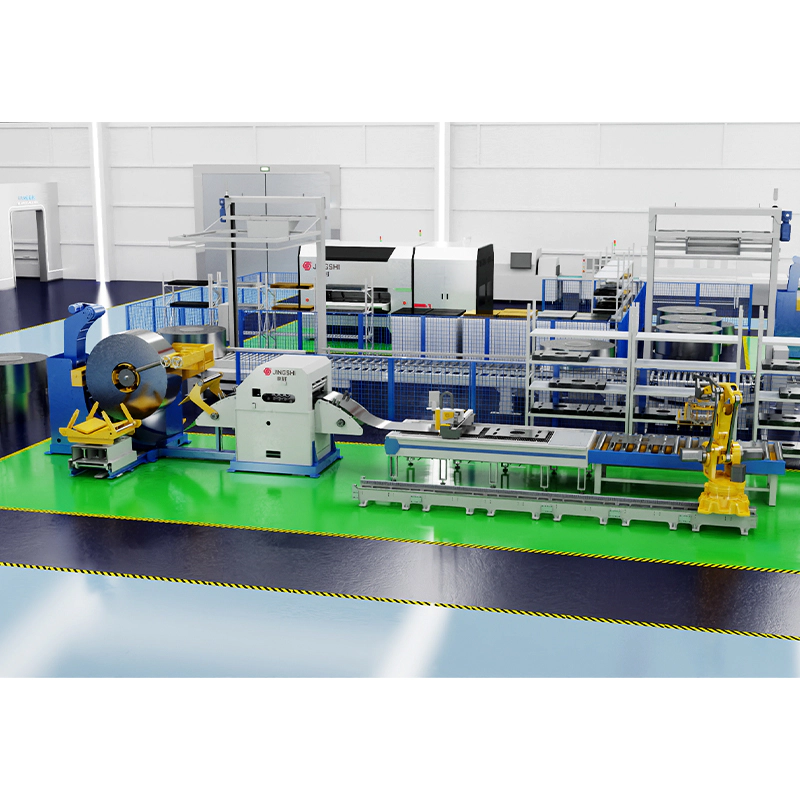 Linie de golire cu laser de nivelare a bobinei alimentate cu bobine Sistemul integrat de bobină combină derularea, nivelarea de precizie, alimentarea servo, tăierea cu laser și stivuirea automată pentru a transforma planurile de bobine imbricate în semifabricate finite. Vizualizare produs →
Stivuire și manipulare a pieselor
După tăiere, semifabricatele sunt separate și stivuite, adesea cu un robot sau un portal care le ridică departe de linie. Resturile de schelet sunt înfășurate sau tocate și trimise spre reciclare. Cu cât este mai lin acest capăt al liniei, cu atât viteza laserului se traduce efectiv în ieșire.
De ce nivelarea calității decide precizia goală
Dacă am putea oferi un singur sfat oricărui care specifică acest tip de echipament, acesta ar fi acesta: petreceți la fel de mult timp pe nivelare cât petreci cu laserul. O bandă ondulată modifică distanța dintre duză și material de la un moment la altul, iar capul de tăiere nu obține niciodată distanța focală stabilă de care are nevoie. Rezultatul este o lățime inconsecventă a tăieturii, zgură pe partea inferioară și margini care variază de la un capăt la altul al bobinei.
Stresul rezidual este problema mai liniștită. Dacă nu este îndepărtat înainte de tăiere, se redistribuie în momentul în care conturul este complet, iar un semifabricat care măsura perfect plat pe masă se bucle de îndată ce este ridicat. Formarea sau sudarea în aval combate apoi o eroare care a fost introdusă în amonte. Mașinile hidraulice de nivelare cu penetrare a rolei controlată cu precizie gestionează această etapă în mod corespunzător, iar diferența apare în planeitatea semifabricatului finit, mai degrabă decât în orice foaie de specificații.
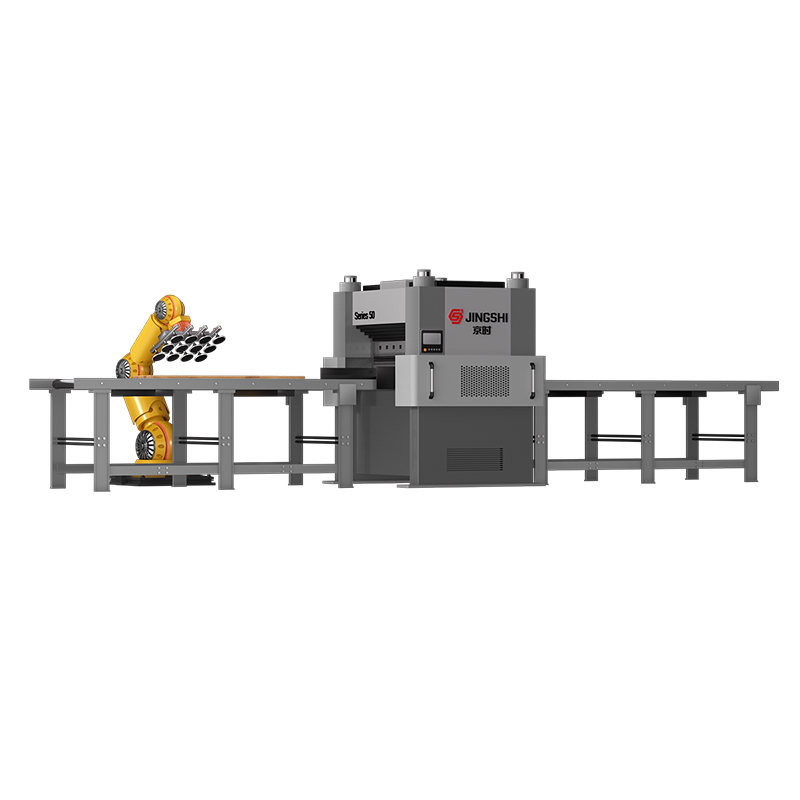
 Mașină de nivelare hidraulică de precizie cu patru coloane din seria JingShi 50 Nivelatorul hidraulic de precizie îndepărtează stresul intern și deformarea foilor de grosime medie, susținând semifabricate mai plate înainte de tăierea cu laser sau formarea în aval. Vizualizare produs →
Materiale și grosime: ce se descurcă bine fasciculul
Decuparea laser este confortabilă cu oțel moale, oțel slab aliat de înaltă rezistență, inoxidabil și aluminiu. Grosimea este locul în care așteptările trebuie ajustate. Calibrele subțiri și medii taie rapid și curat, în timp ce placa mai grea încetinește procesul și împinge economia înapoi către metode mecanice. Tabelul de mai jos este un ghid aproximativ al modului în care se compară cele trei abordări comune.
| Aspect | Decuparea matriței | Deblocare cu laser plat | Blaking cu laser alimentat cu bobine |
|---|---|---|---|
| Scule pe piesă | Moar dedicat | Niciuna | Niciuna |
| Schimbarea formei | Nouă matriță și încercare | Program nou | Program nou |
| Randament material | Bun pe aspectul matrițelor imbricate | Inferioare, semifabricate dreptunghiulare | Cuibărire înaltă, strânsă |
| Stare marginea | Marginea tăiată | Curățați marginea laserului | Curățați marginea laserului |
| Debit | Foarte sus | Moderat | Înalt pe ecartament subțire până la mediu |
| Cel mai potrivit | Programe lungi, stabile | Volum redus, cearceaf plat | Productie de bobine flexibile |
Unde se potrivește tehnologia Laser Blanking în producția reală
În practică, tehnica își câștigă locul oriunde formele se schimbă mai repede decât permit bugetele pentru scule. Furnizorii de automobile îl folosesc pentru panouri de caroserie, suporturi structurale și scuturi termice, unde o singură platformă poate împărtăși mai multe variante goale - un model pe care îl vedem adesea în producție de piese auto și motociclete . Producătorii de dulapuri electrice, producătorii de componente de lift și producătorii de aparate se confruntă cu aceeași presiune: multe numere de piese, volume moderate și puțină răbdare pentru timpii de livrare a sculelor.
Industriile mai grele au propria lor versiune a întrebării. Când grosimea plăcii și toleranța la planeitate cresc atât, o mașină de nivelare a plăcilor groase care lucrează înaintea stației de tăiere este de obicei o investiție mai sensibilă decât împingerea laserului dincolo de raza sa confortabilă.
Dincolo de Blanking: Restul liniei
O linie de golire este rareori singurul echipament de care are nevoie o fabrică. Mulți producători îl împerechează cu o linie tăiată la lungime pentru piese dreptunghiulare forfecate sau cu o linie combinată de derulare, nivelare și perforare, unde formarea urmează tăierea. Aceste configurații merită înțelese înainte de o decizie de cumpărare și am scris o privire mai detaliată asupra acestora decuparea laser alimentată cu bobină și modul în care este asamblată o linie .
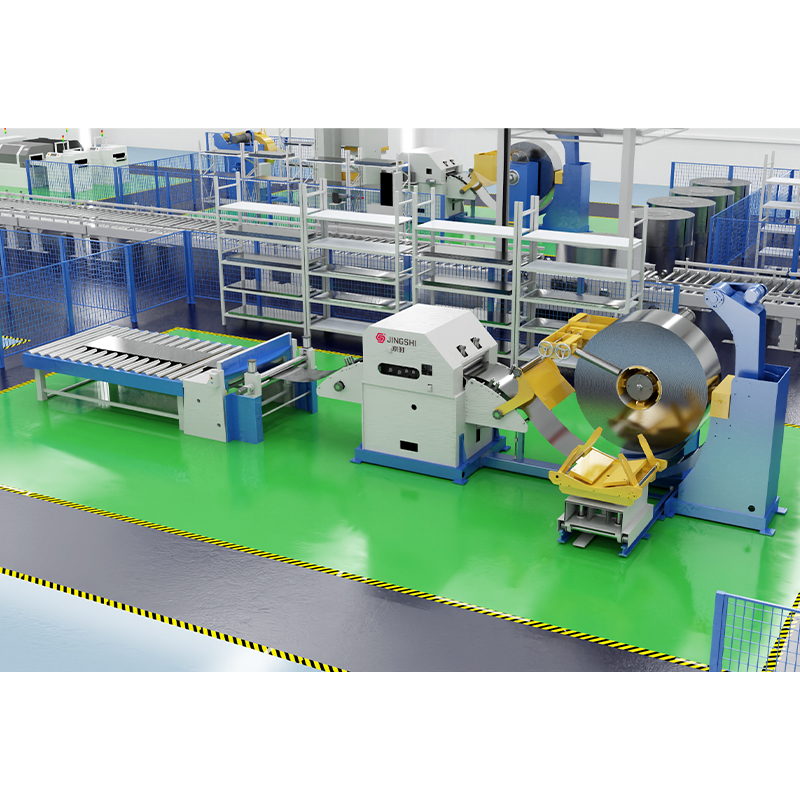 Linie de înaltă precizie pentru îndreptare cu desfășurator alimentator Linia automată CTL combină derularea, nivelarea de precizie, alimentarea servo și forfecarea de mare viteză pentru o producție precisă de aluminiu și oțel inoxidabil tăiat la lungime. Vizualizare produs →
Întrebări de pus înainte de a vă angaja
- Ce planeitate necesită de fapt produsul meu? Specificațiile de nivelare ar trebui să urmeze piesa, nu broșura mașinii.
- Care este cel mai gros material pe care îl voi rula în mod realist în următorii cinci ani?
- Câte numere de piese se schimbă pe an? Acest număr, mai mult decât volumul, decide dacă flexibilitatea plătește.
- Poate linia să gestioneze lățimile, greutățile și diametrele interioare ale bobinei mele fără manipulare suplimentară?
- Ce se întâmplă cu deșeurile și cu semifabricatele finite la sfârșitul liniei?
- Cum va fi testat echipamentul înainte de expediere - cu materialul meu sau cu un eșantion standard?
Ultimul punct merită subliniat. Planeitatea și calitatea tăieturii sunt cel mai ușor de judecat după materialul pe care îl rulați efectiv. Testarea fiecărei mașini pentru planeitatea planului, comportamentul sarcinii și zgomotul înainte de a ieși din fabrică este un obicei pe care îl considerăm nenegociabil, deoarece o linie care funcționează bine doar pe stoc demo nu a fost cu adevărat dovedită.
Tehnologia de tăiere cu laser nu este un înlocuitor pentru fiecare presă și matriță dintr-o fabrică. Este un răspuns diferit la o problemă specifică: cum să faci semifabricate rapid atunci când forma continuă să se schimbe și bugetul sculelor nu se va întinde. Atunci când etapa de nivelare este proiectată corect și linia este configurată în jurul materialului dvs. real, rezultatele apar acolo unde contează: semifabricate mai plate, mai puține resturi și un program de producție care nu mai așteaptă o matriță.