JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Mergeți pe orice podea de procesare a bobinei și puteți spune multe despre operație prin ceea ce se întâmplă după descărcarea bobinei. O linie de golire cu mai multe tăieturi este unul dintre acele atuuri care schimbă liniștit ritmul întregii plante. În loc ca o bandă să alimenteze o foarfecă, linia ia o bobină principală, o taie în mai multe benzi mai înguste, nivelează acele benzi și le taie la lungime, stivuind adesea semifabricatele finite într-o singură trecere continuă. Pentru fabricanții care cumpără bobine la tonă și livrează piese cu bucata, această diferență este practică, nu academică.
Dacă comparați opțiunile de echipament sau încercați să decideți dacă o linie de tăiere multiplă aparține următoarei expansiuni, întrebările utile nu sunt doar despre viteză. Acestea sunt despre intervalul de lățime, planeitate, schimbare, deșeuri și modul în care linia se potrivește materialului și oamenilor care o vor rula.
Ce este o linie de golire cu mai multe tăieturi?
O linie de golire cu mai multe tăieturi, numită uneori linie cu mai multe tăieturi, combină două operații care sunt adesea separate: tăierea la lățime și tăierea la lungime. Bobina principală este montată pe un derulator, filetată printr-un cap de tăiere, trasă printr-un nivelator și alimentată la o tăietură de forfecare sau similară. Deoarece capul de tăiere împarte bobina în mai multe benzi, linia poate produce mai multe semifabricate pe lățimea bobinei în aceeași cursă. Aceasta este partea „multi” și de aici provine o mare parte din avantajul de debit.
Nu este doar o linie tăiată la lungime cu cuțite suplimentare. Linia trebuie să gestioneze tensiunea benzii, toleranța la lățime, bavurile, îndepărtarea deșeurilor și calitatea stivei pe fiecare bandă simultan. O bandă îngustă de pe marginea exterioară se comportă diferit de o bandă largă din centru. Designul bun al liniei ține seama de asta de la prima rolă de strângere până la stivuitor, iar sistemul de control trebuie să mențină întregul set de benzi în mișcare ca un proces coordonat.
O linie obișnuită include un derulator, decojitor și fixare, role de prindere, cap de tăiere, bobinator de deșeuri sau tocator, nivelator, groapă de buclă, alimentare servo, forfecare, transportor de curățare și stivuitor. Aranjamentul exact variază în funcție de material, lățime, grosime și calitatea finisajului de care are nevoie clientul.
Cum funcționează linia, pas cu pas
- Încărcarea și derularea bobinei. Bobina principală este încărcată, deschisă și introdusă în linie. Desfăşurătorul trebuie să menţină o tensiune constantă pe măsură ce diametrul bobinei se modifică.
- Taiere la lățime. Cuțitele rotative taie toată lățimea bobinei în lățimile de benzi necesare. Distanța cuțitului și suprapunerea sunt setate pentru grosimea și gradul materialului.
- Manipularea deșeurilor. Decuparea marginilor și orice resturi înguste respinse sunt înfășurate, tocate sau transportate astfel încât să nu interfereze cu traseul benzii.
- Nivelare. Benzile trec printr-un nivelator de precizie care îndepărtează setul de bobine, arbaleta și unda de margine înainte de tăiere. Planeitatea afectează aici lungimea tăieturii, calitatea stivei și formarea în aval.
- Buclă și alimentați. O buclă sau un acumulator izolează procesul continuu de tăiere de acțiunea pornire-oprire a forfeinței. Alimentarea servo măsoară fiecare lungime cu precizie.
- Tăierea la lungime. O tăietură de forfecare sau o tăietură similară produce lungimea semifabricatului. Tăierea trebuie să fie pătrată, controlată de bavuri și repetabilă pe toate benzile.
- Stivuire. Semnele finite sunt transportate și stivuite într-un mod care protejează suprafețele, păstrează precizia numărului și face ca stiva să fie ușor de îndepărtat.
- Control și schimbare. Setările rețetei, configurarea cuțitului, lungimea de alimentare și ajustările stivuitorului determină cât de repede se deplasează linia de la o lucrare la alta.
Decuparea multiplă vs. tăierea la lungime standard
Cele două tipuri de linii se suprapun, dar rezolvă probleme diferite de producție. O linie standard tăiată la lungime este adesea răspunsul mai simplu atunci când lucrarea are o lățime la un moment dat și viteza de schimbare contează mai mult decât puterea pe bobină. O linie cu mai multe tăieturi își câștigă locul atunci când aceeași bobină poate produce mai multe lățimi comercializabile sau când volumul gol este suficient de mare pentru a justifica configurația suplimentară de tăiere.
| Considerare | Tăiere standard la lungime | Linie de golire cu mai multe tăieturi |
|---|---|---|
| Intrare primară | Lățimea unei bobine principale | O bobină principală s-a tăiat în mai multe benzi |
| Ieșire pe ciclu | O bandă, o lungime de tăiere | Mai multe benzi și mai multe semifabricate pe lățime |
| Modificari de latime | De obicei, o bobină nouă sau tăiere de margine | Configurarea tăierii și schimbările cuțitului |
| Focalizarea sculelor | Nivelator, alimentare și forfecare | Cap de tăiere, nivelator, alimentare, forfecare și stivuitor |
| Cel mai potrivit | Curse simple cu o singură lățime și schimbări frecvente | Blank de mare volum și lățimi multiple dintr-o singură bobină |
| Atenție la schimbare | Complexitate redusă de configurare | Mai multă disciplină de configurare, dar o putere mai mare per bobină |
Alegerea corectă se rezumă de obicei la registrul de comenzi. Dacă majoritatea lucrărilor sunt de o lățime și tiraje scurte, o linie convențională poate menține instalația mai flexibilă. Dacă același material poate fi împărțit în mai multe lățimi finite sau poate alimenta mai multe celule în aval, abordarea cu tăiere multiplă poate reduce manipularea și crește utilizarea bobinei.
Unde decuparea cu mai multe tăieturi da rezultate
Decuparea cu tăieturi multiple este cea mai utilă atunci când semifabricatul finit este dreptunghiular sau când o presă din aval sau laserul decupează forma finală. Este mai puțin despre producerea de contururi complexe și mai mult despre transformarea bobinei în semifabricate plate, precise, stivuite la viteză. Se potrivește unei game largi de operațiuni de prelucrare a metalelor, inclusiv piese auto și motociclete , componente de lift și arhitectură, dulapuri electrice, mașini agricole, pânze de ferăstrău și ștanțare de precizie.
În multe dintre aceste fabrici, linia de golire alimentează o presă, o celulă laser sau o operație de formare, astfel încât planeitatea și înălțimea constantă a stivei contează la fel de mult ca viteza brută. Un semifabricat care este ușor lung, dar plat poate merge în continuare bine. Un semifabricat care are lungimea potrivită, dar care poartă undă de margine sau arbaletă poate cauza greșeli de alimentare, potrivire proastă și reprelucrare suplimentară în aval. De aceea, nivelarea merită la fel de multă atenție ca și capul de tăiere.
Ce să căutați atunci când specificați o linie
Dimensiunea liniei începe cu bobina, nu cu broșura. Înainte de a compara vitezele, definiți intervalul de material pe care intenționați să îl executați și standardul de calitate pe care trebuie să îl îndeplinească semifabricatul finit. O linie supradimensionată pentru lucru poate fi la fel de frustrantă ca și una prea mică.
- Lățimea, grosimea bobinei și puterea de curgere. Verificați întreaga gamă, nu doar punctul de mijloc. Materialul mai greu sau cu rezistență mai mare afectează sarcina cuțitului, puterea nivelului și capacitatea de forfecare.
- Numărul de tăieturi și lățimi de benzi. Confirmați că capul de tăiere poate gestiona cea mai îngustă bandă pe care intenționați să o produceți și că îndepărtarea deșeurilor este dimensionată pentru volumul de tăiere.
- Capacitate de nivelare. Nivela trebuie să fie adaptată la lățimea benzii, grosimea și standardul de planeitate. Mai multe role și ajustarea precisă ajută la lucrul cu material subțire și calitate superioară a suprafeței.
- Tipul de forfecare și calitatea tăierii. Decideți dacă o forfecare dreaptă, un forfecare zburătoare sau o altă metodă de tăiere se potrivește cerințelor de bavuri și perpendicularitate.
- Stivuire și protecție a suprafeței. O linie rapidă care marchează suprafața superioară sau produce stive inegale nu este cu adevărat productivă.
- Schimbarea și configurarea cuțitului. Întrebați cât durează o modificare a lățimii, ce instrumente sunt necesare și dacă setările pot fi stocate ca rețete.
- Controale și siguranță. Filetarea, accesul cuțitului, protejarea și vizibilitatea operatorului trebuie luate în considerare devreme, nu după instalare.
Verificări de calitate care contează pe podea
Pe o linie cu mai multe tăieturi, calitatea este un lanț. O verigă slabă apare la stivuitor. O rutină practică de inspecție acoperă de obicei lățimea benzii, înălțimea bavurilor, planeitatea, lungimea tăieturii, performanța și starea suprafeței. Verificați primele câteva spații libere după configurare, apoi eșantionați la un interval definit pe măsură ce bobina se epuizează.
- Toleranță la lățime. Măsurați mai multe benzi de-a lungul bobinei, nu doar banda centrală.
- Calitate bavuri și margini. Priviți ambele margini tăiate și tăiate. Cuțitele tocite sau degajarea incorectă apar rapid.
- Planeitatea. Verificați setul de bobine, arbaleta, unda de margine și catarama centrală după nivelare și din nou după tăiere.
- Lungimea tăieturii și performanța. O lungime consistentă este utilă numai dacă tăierea este pătrată și stiva este adevărată.
- Starea suprafeței. Urmăriți urme de rulare, zgârieturi și daune cauzate de manipulare, în special pe piesele vizibile sau vopsite.
- Calitatea stivei. Numărarea, alinierea și intercalarea afectează modul în care se comportă spațiile la următoarea operație.
Integrare cu operațiuni de nivelare și din aval
Nivelarea nu este o notă secundară pe o linie de golire cu mai multe tăieturi. Dacă benzile transportă bobina sau unda de muchie în forfecare, lungimea tăiată poate fi corectă în timp ce semifabricatul încă cedează în aval. Nivela trebuie să fie dimensionată pentru toată lățimea benzii și intervalul de la cel mai subțire la cel mai gros pe care intenționați să îl rulați, cu suficient suport pentru rola și ajustare pentru a gestiona materialele pe care le cumpărați efectiv.
Pentru o dispunere convențională de bobinare-îndreptare-alimentator, linia noastră CTL de înaltă precizie este o referință utilă atunci când lucrarea necesită alimentare precisă și tăiere la lungime, mai degrabă decât tăierea cu mai multe benzi.
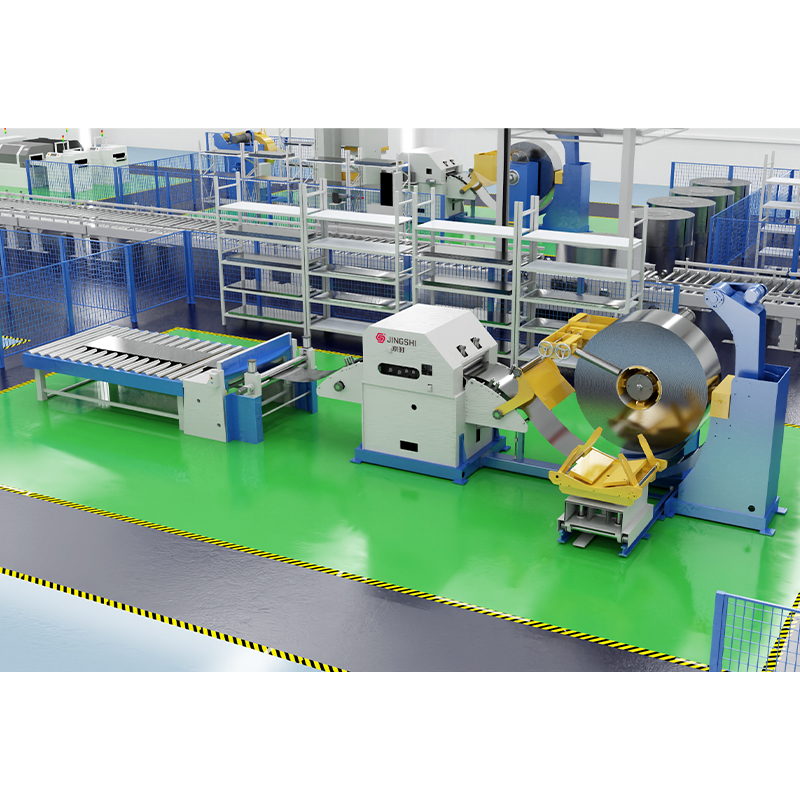 Linie de înaltă precizie pentru îndreptare cu desfășurator alimentator Pentru configurațiile convenționale alimentate cu bobine care necesită alimentare și forfecare precise, această linie integrată combină derularea, nivelarea, alimentarea servo și ieșirea tăiată la lungime. Vizualizare produs →
Când linia de golire alimentează o celulă laser în loc de o forfecare mecanică, fereastra procesului se schimbă. Calitatea marginilor, planeitatea și poziționarea foii devin și mai importante deoarece nu există un instrument de presare care să absoarbă micile variații. Dacă încă cântăriți decuparea pe bază de forfecare față de tăierea cu laser, acest ghid pentru blanking cu laser alimentat cu bobine parcurge procesul și compromisuri.
Pentru decuparea cu laser alimentată cu bobine, linia noastră de decoiling, nivelare și decuplare cu laser arată cum pot fi integrate nivelarea și tăierea fără o forfecare mecanică.
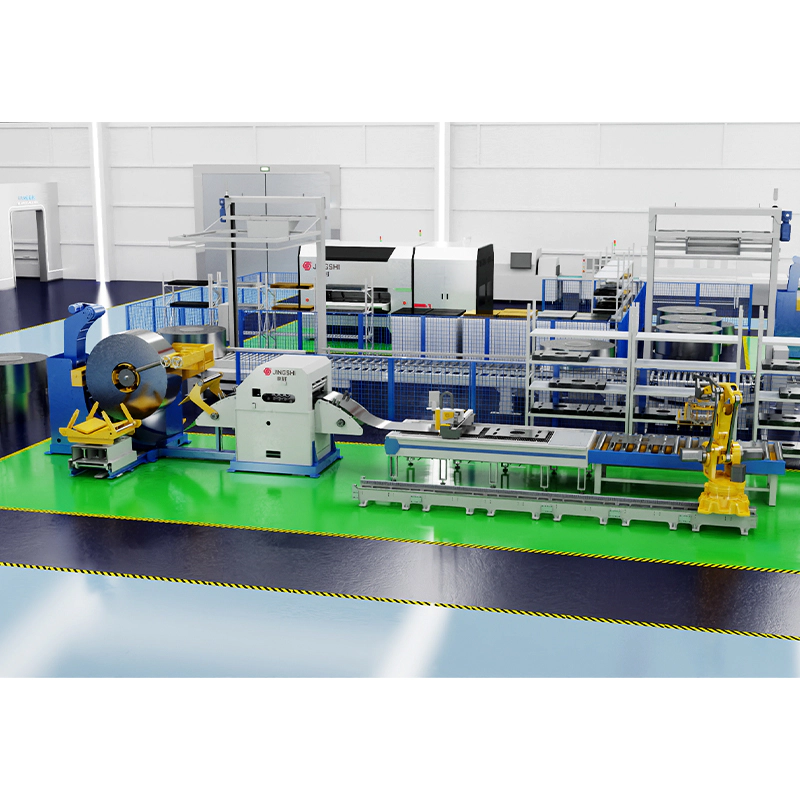 Linie de derulare, de nivelare și de golire cu laser Pentru decuparea cu laser alimentată cu bobine fără forfecare mecanică, această linie integrează derularea, nivelarea, alimentarea servo, tăierea cu laser și stivuirea automată pentru producția flexibilă a semifabricatului. Vizualizare produs →
Dacă următorul pas este ștanțarea, linia trebuie să furnizeze o poziție consecventă a benzii și o lungime de alimentare la presa. O linie de perforare de mare viteză cu un sistem de alimentare servo 3-în-1 este o modalitate de a conecta manipularea bobinei, nivelarea și alimentarea cu presa într-un aspect compact.
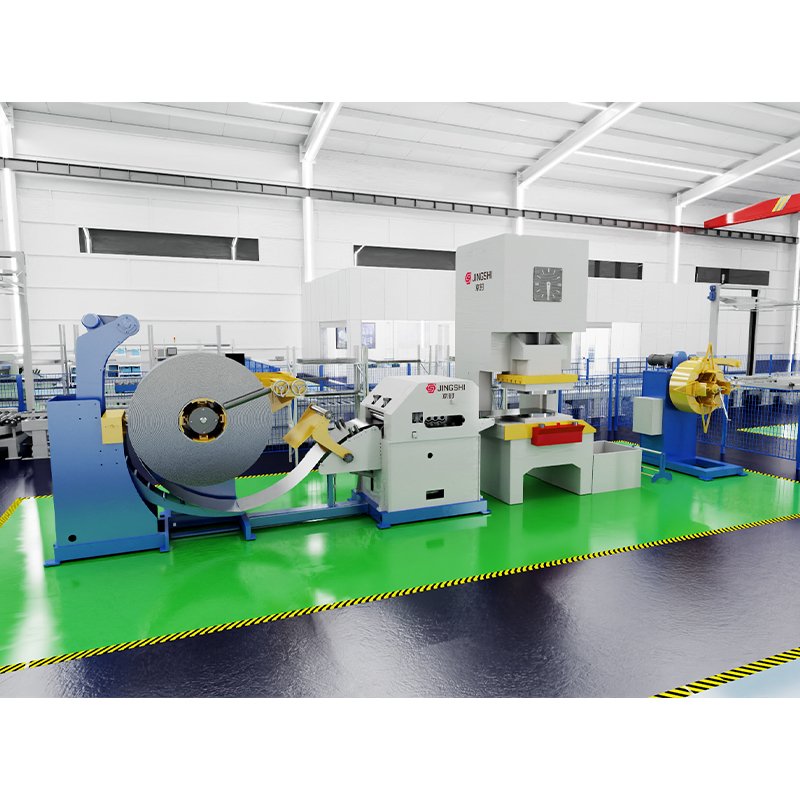 Linie de perforare a dispozitivului de îndreptare a dispozitivului de îndreptare 3 în 1 de mare viteză Pentru a conecta manipularea bobinei, nivelarea și alimentarea presei într-un aspect compact de ștanțare, această linie servo 3 în 1 acceptă perforarea continuă cu lungime precisă de alimentare. Vizualizare produs →
Un cuvânt practic despre aspect și suport
O linie de tăiere multiplă este un sistem, nu o listă de mașini. Cele mai bune rezultate vin atunci când etapele de bobină, tăiere, nivelare, alimentare, tăiere și stivuire sunt proiectate ca un singur proces și atunci când operatorii au spațiu pentru filet, inspectare, schimbarea cuțitelor și îndepărtarea deșeurilor în siguranță. Acolo, experiența de pe podea contează la fel de mult ca și specificațiile echipamentului.
Dacă plănuiți o nouă linie sau înlocuiți un proces mai vechi de tăiere la lungime, începeți cu gama de materiale, dimensiunile semifabricatelor și operațiunea din aval. Apoi măriți linia din jurul acelei realități. O linie de tăiere multiplă bine adaptată poate transforma o bobină în semifabricate finite, cu mai puțini pași de manipulare și planeitate mai consistentă, dar numai atunci când intervalul de lățime, calitatea nivelării și rutina de schimbare sunt potrivite pentru lucru.